Monteringsavstanden angir kontakten
Monteringsavstanden fra pitch-cone-apex til lokaliseringsflaten posisjonerer tannkontakten. Når den endres, beveger kontakten seg langs tannen, så den måles snarere enn estimeres.


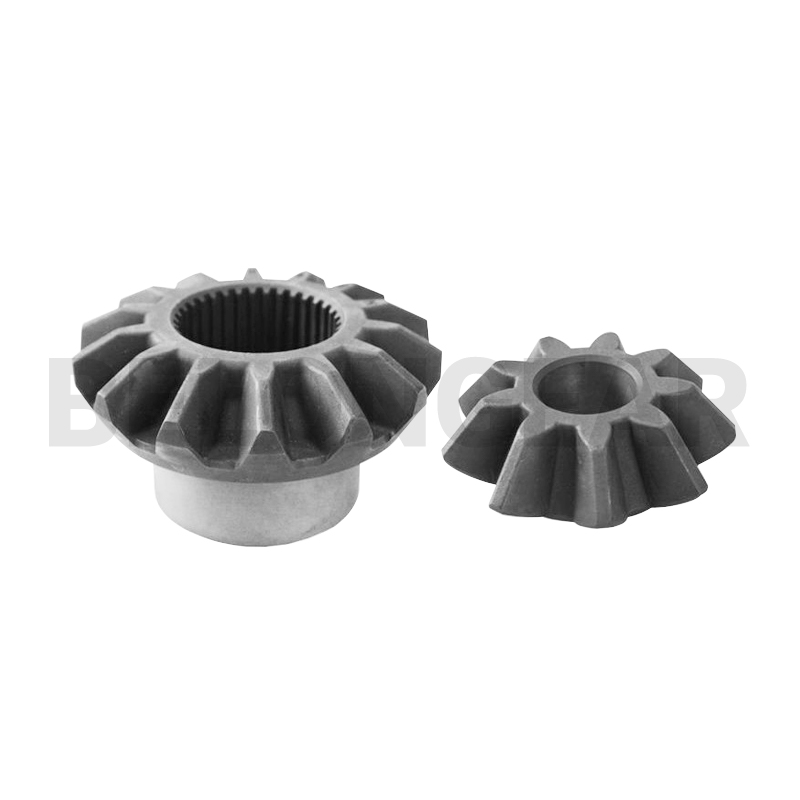


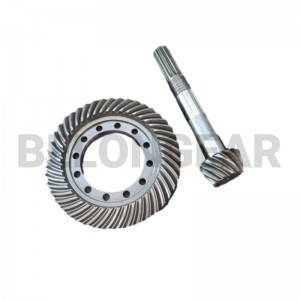
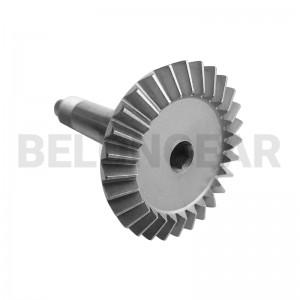
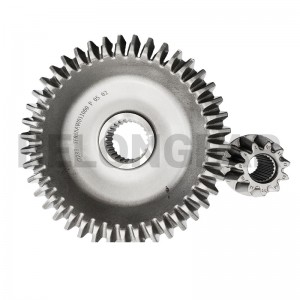
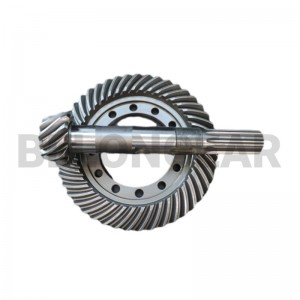
Konstruksjonsmaskineri skråkantsett
Anleggsmaskiner belaster girkassen i begge retninger og på ulendt underlag, så settet må tåle både støt og dreiemoment. Disse parene er laget av legert stål, varmebehandlet for slitasje og seighet, og innfelt før forsendelse.
Verdiene nedenfor kommer fra tegningen for denne varen. Der siden angir et materiale eller en kvalitet, gjentas det her; alt annet bekreftes med deg under tegningsgjennomgangen i stedet for å antas.
| Punkt | Dette produktet | Hvordan det blir bekreftet |
|---|---|---|
| Girtype | Rett vinkelgir og pinjongsett | Tegning |
| Materiale | Legert stål avtalt på tegningen | Materialsertifikat |
| Varmebehandling | Karburering eller herding for å tilpasse seg støt- og slitasjebelastning | Varmebehandlingsrapport |
| Nøyaktighet | Til tegningen; DIN 5 angitt for denne varen | Nøyaktighetsrapport |
| Typisk plikt | Gravemaskindrev, kjøregirkasser, servostyringsenheter | Tegning |
| Leveringsomfang | Matchende gir og pinjongsett | Tegning |
Note:Denne produktsiden publiserer ikke størrelse eller modultak. Akseptabel størrelse vurderes per forespørsel mot tanngeometrien og den nødvendige nøyaktigheten, så send tegningen i stedet for å anta en grense fra siden.
Et konisk gir kan ikke siteres godt ut fra et fotografi. Disse elementene er hva den tekniske gjennomgangen trenger for å komme tilbake med en fast rute, leveringstid og pris.
De fleste problemene som rapporteres på rette skråkantdrev kommer fra monteringen snarere enn fra selve tennene. Disse fire punktene er det montøren må kontrollere på maskinen.
Monteringsavstanden fra pitch-cone-apex til lokaliseringsflaten posisjonerer tannkontakten. Når den endres, beveger kontakten seg langs tannen, så den måles snarere enn estimeres.
Giret og pinjongen må være justerbare under montering slik at slakkområdet på tegningen kan stilles inn. Et par montert med ett element fast havner vanligvis utenfor slakkvinduet.
Et tilbakeslagstall innenfor toleransen kan fortsatt skjule dårlig kontakt. Merkemiddel på tennene viser hvor lasten faktisk vil sitte: tå, hæl, rot eller tupp.
For et erstatningsgir må mothjulet, senteravstanden og monteringsavstanden bekreftes. Å kopiere bare ett gir risikerer et sett som ikke går i riktig inngrep.
Paret betyr mer enn det ene giret:Monteringsavstander og tilbakeslag er en egenskap ved det monterte paret. En erstatning bør vurderes mot motstykket og maskinoppsettet, ikke mot det slitte giret isolert.
Disse koniske settene for anleggsmaskiner følger samme rute som resten av Belon-girserien: emneforberedelse, maskinering, tannskjæring, varmebehandling, sluttsliping av styreflatene og inspeksjon. Produksjonen foregår i et anlegg på 200 000 m2 som inkluderer et Gleason FT16000 femakset girmaskineringssenter, så prototype- og småseriesett aksepteres i tillegg til gjentatte bestillinger. Fordi rette koniske tenner ikke slipes etter herding, justeres tanngeometrien ved tannhjulhøvling og holdes gjennom varmebehandling, deretter verifisert av nøyaktighets- og inngrepskontroller før utgivelse.

Emnet smies til en form og toleranse som passer til det ferdige rette koniske giret, slik at tanndybden ikke trenger å komme ut av en solid stang.

Grov- og findreiing bringer emnet til boringen, overflatene og monteringsskulderen, og etablerer nullflatene som tennene senere skjæres og måles fra.

Rette, koniske tenner genereres ved høvling med koniske verktøy. Dette trinnet fastsetter tannformen, stigningskjeglen og monteringsavstanden som paret er avhengig av.

Karburering, herding og anløping utføres til hardheten og hulromsdybden som kreves på tegningen, med kontrollert forvrengning på det ferdige emnet.

Boringer, overflater og plasseringsdiametre slipes etter varmebehandling, slik at det ferdige giret går nøyaktig etter nullpunktene som ble brukt da det ble montert.

Kilespor, gjenger, hull og andre sekundære funksjoner maskineres etter tegningen, og posisjonstoleransene holdes til de samme nullpunktene.

Settet er merket med identifikasjonsnummer, varmenummer eller kundens delenummer, slik at gir og pinjong kan spores og holdes sammen etter pakking.

Delene rengjøres, beskyttes mot korrosjon og pakkes i inneremballasje, kartong og trekasse i henhold til størrelse og fraktrute.

Boring, overflate, monteringsavstand og grensesnittdimensjoner måles mot tegningen før settet frigis.

Råmaterialets kjemiske sammensetning og mekaniske egenskaper verifiseres, og materialsertifikatet utstedes sammen med partiet.

Overflatehardhet, foringsdybde og mikrostruktur kontrolleres etter varmebehandling, og resultatene registreres i varmebehandlingsrapporten.

Tannnøyaktighet, rundkast og slakk måles på girmåleutstyr i henhold til graden som er spesifisert på tegningen.

Giret og pinjongen kontrolleres som et par for tannkontakt og kjøreegenskaper, og inngrepsresultatet dokumenteres.
Inspeksjonsutstyr:Dimensjons- og girinspeksjon utføres på Klingelnberg CMM og P100/P65/P26 girmålesentre, Gleason 1500GMM, og ruhets- og formtestere, slik at rundkast, slakk og tannkontakt verifiseres mot tegningen før settet pakkes.
To klips fra verkstedgulvet: skjæring av tennene på tannhøvelen og inngrepstesten på det ferdige tannhjulet og pinjongparet.
Rettvinklede koniske gir velges for robuste rettvinklede drivverk med moderat hastighet. Belon leverer gir til følgende bransjer; klikk deg videre for å se hvordan hver applikasjon betjenes.
 Konstruksjon
 Gruvedrift
 Jordbruk
 Metallurgi
Vinkeldrev i gravemaskin- og reisegirkasser, servostyringsenheter og pumpedrev, der aksen må dreie 90 grader inne i et kompakt hus.
Gjennom materialet og varmebehandlingen i stedet for tannstørrelsen alene: et karburert hus over en tøff kjerne motstår både slitasje og støt.
Ja, fra tegningen eller en prøve. Både elementene og monteringsavstanden er bekreftet, slik at erstatningen passer til samme girkasse.
Hjulet bør fortsatt måles. Å montere nytt pinjong i et slitt hjul gir vanligvis dårlig kontakt og kort levetid.
Legg ved tegningene eller prøven med maskinmodell og oppgave, slik at materiale, varmebehandling og parinnstilling kan bekreftes.