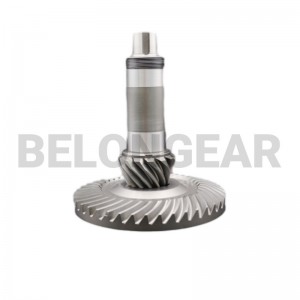
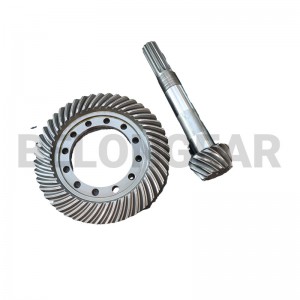
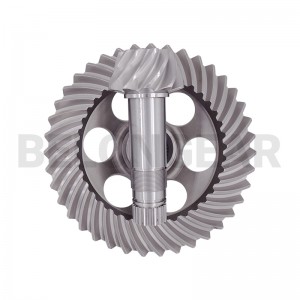
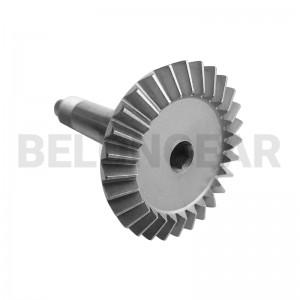
Monteringsavstanden angir kontakten
Monteringsavstanden fra pitch-cone-apex til lokaliseringsflaten posisjonerer tannkontakten. Når den endres, beveger kontakten seg langs tannen, så den måles snarere enn estimeres.


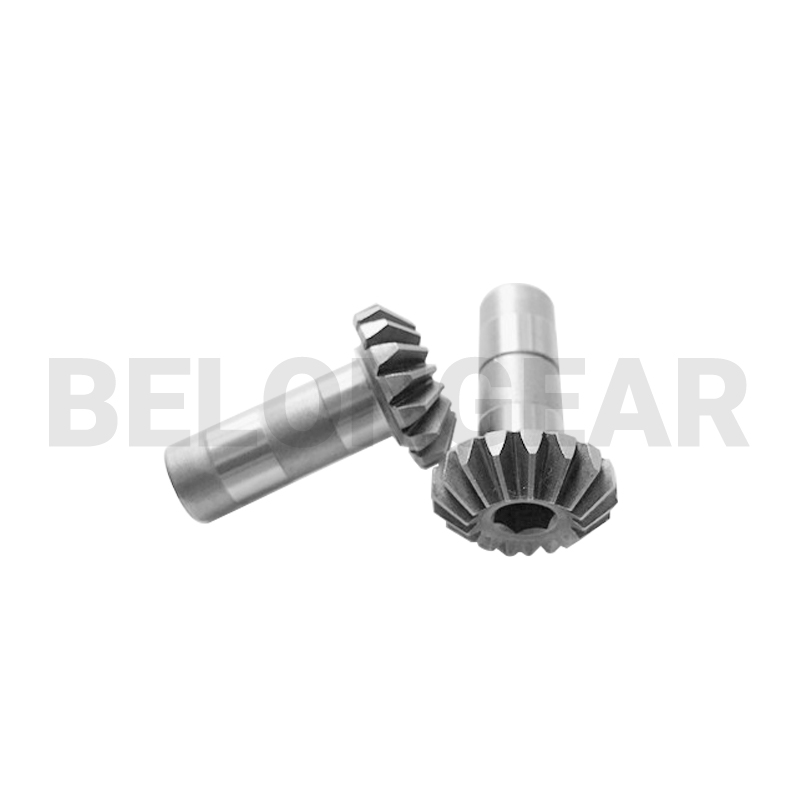


Rustfrie koniske gir for medisinsk bruk
Girkasser for medisinsk utstyr rengjøres, kan kjøre i fuktig luft og vurderes ut fra støy og jevnhet snarere enn dreiemoment. Rustfritt stål gir den korrosjonsmotstanden miljøet trenger, og tennene kuttes og måles slik at bevegelsen forblir stille og repeterbar.
Verdiene nedenfor kommer fra tegningen for denne varen. Der siden angir et materiale eller en kvalitet, gjentas det her; alt annet bekreftes med deg under tegningsgjennomgangen i stedet for å antas.
| Punkt | Dette produktet | Hvordan det blir bekreftet |
|---|---|---|
| Girtype | Rett vinkelgir i rustfritt stål | Tegning |
| Materiale | Rustfritt stål, kvalitet avtalt på tegningen | Materialsertifikat |
| Hvorfor rustfritt stål | Korrosjonsbestandighet i rene, fuktige eller sterile miljøer | Materialsertifikat |
| Nøyaktighet | Til tegningen; DIN 5 angitt for denne varen | Nøyaktighetsrapport |
| Typisk plikt | Lavt dreiemoment, lavt støynivå, intermitterende medisinsk utstyrsdrift | Tegning |
| Leveringsomfang | Matchende gir- og pinjongpar | Tegning |
Note:Denne produktsiden publiserer ikke størrelse eller modultak. Akseptabel størrelse vurderes per forespørsel mot tanngeometrien og den nødvendige nøyaktigheten, så send tegningen i stedet for å anta en grense fra siden.
Et konisk gir kan ikke siteres godt ut fra et fotografi. Disse elementene er hva den tekniske gjennomgangen trenger for å komme tilbake med en fast rute, leveringstid og pris.
De fleste problemene som rapporteres på rette skråkantdrev kommer fra monteringen snarere enn fra selve tennene. Disse fire punktene er det montøren må kontrollere på maskinen.
Monteringsavstanden fra pitch-cone-apex til lokaliseringsflaten posisjonerer tannkontakten. Når den endres, beveger kontakten seg langs tannen, så den måles snarere enn estimeres.
Giret og pinjongen må være justerbare under montering slik at slakkområdet på tegningen kan stilles inn. Et par montert med ett element fast havner vanligvis utenfor slakkvinduet.
Et tilbakeslagstall innenfor toleransen kan fortsatt skjule dårlig kontakt. Merkemiddel på tennene viser hvor lasten faktisk vil sitte: tå, hæl, rot eller tupp.
For et erstatningsgir må mothjulet, senteravstanden og monteringsavstanden bekreftes. Å kopiere bare ett gir risikerer et sett som ikke går i riktig inngrep.
Paret betyr mer enn det ene giret:Monteringsavstander og tilbakeslag er en egenskap ved det monterte paret. En erstatning bør vurderes mot motstykket og maskinoppsettet, ikke mot det slitte giret isolert.
Dette vinkelgiret i rustfritt stål for medisinsk bruk følger samme rute som resten av Belon-girserien: forberedelse av emner, maskinering, tannskjæring, varmebehandling, sluttsliping av styreflatene og inspeksjon. Produksjonen foregår i et anlegg på 200 000 m2 som inkluderer et Gleason FT16000 femakset tannhjulsmaskineringssenter, så prototype- og småseriesett aksepteres i tillegg til gjentatte bestillinger. Fordi rette vinkeltenner ikke slipes etter herding, justeres tanngeometrien ved tannhjulhøvling og holdes gjennom varmebehandling, deretter verifisert av nøyaktighets- og inngrepskontroller før utgivelse.

Emnet smies til en form og toleranse som passer til det ferdige rette koniske giret, slik at tanndybden ikke trenger å komme ut av en solid stang.

Grov- og findreiing bringer emnet til boringen, overflatene og monteringsskulderen, og etablerer nullflatene som tennene senere skjæres og måles fra.

Rette, koniske tenner genereres ved høvling med koniske verktøy. Dette trinnet fastsetter tannformen, stigningskjeglen og monteringsavstanden som paret er avhengig av.

Karburering, herding og anløping utføres til hardheten og hulromsdybden som kreves på tegningen, med kontrollert forvrengning på det ferdige emnet.

Boringer, overflater og plasseringsdiametre slipes etter varmebehandling, slik at det ferdige giret går nøyaktig etter nullpunktene som ble brukt da det ble montert.

Kilespor, gjenger, hull og andre sekundære funksjoner maskineres etter tegningen, og posisjonstoleransene holdes til de samme nullpunktene.

Settet er merket med identifikasjonsnummer, varmenummer eller kundens delenummer, slik at gir og pinjong kan spores og holdes sammen etter pakking.

Delene rengjøres, beskyttes mot korrosjon og pakkes i inneremballasje, kartong og trekasse i henhold til størrelse og fraktrute.

Boring, overflate, monteringsavstand og grensesnittdimensjoner måles mot tegningen før settet frigis.

Råmaterialets kjemiske sammensetning og mekaniske egenskaper verifiseres, og materialsertifikatet utstedes sammen med partiet.

Overflatehardhet, foringsdybde og mikrostruktur kontrolleres etter varmebehandling, og resultatene registreres i varmebehandlingsrapporten.

Tannnøyaktighet, rundkast og slakk måles på girmåleutstyr i henhold til graden som er spesifisert på tegningen.

Giret og pinjongen kontrolleres som et par for tannkontakt og kjøreegenskaper, og inngrepsresultatet dokumenteres.
Inspeksjonsutstyr:Dimensjons- og girinspeksjon utføres på Klingelnberg CMM og P100/P65/P26 girmålesentre, Gleason 1500GMM, og ruhets- og formtestere, slik at rundkast, slakk og tannkontakt verifiseres mot tegningen før settet pakkes.
To klips fra verkstedgulvet: skjæring av tennene på tannhøvelen og inngrepstesten på det ferdige tannhjulet og pinjongparet.
Rettvinklede koniske gir velges for robuste rettvinklede drivverk med moderat hastighet. Belon leverer gir til følgende bransjer; klikk deg videre for å se hvordan hver applikasjon betjenes.
 Automasjon
 Robotikk
 Mat og drikke
Fordi huset rengjøres og kan forbli fuktig. Karbonstål trenger belegg som kan flaske; rustfritt stål fjerner denne feiltilstanden, noe som gir høyere materialkostnader.
Det er mykere og mer gummiaktig å skjære, så mating, verktøy og etterbehandling må passe til kvaliteten. Derfor bør den nøyaktige kvaliteten i rustfritt stål stå på tegningen.
Etter tannnøyaktighet og klaring i stedet for tannform. Paret måles og inngripes slik at kontakten er jevn og klaringen er innenfor vinduet.
Ja. Prototyper og småskalaarbeid aksepteres i tillegg til gjentatte bestillinger, noe som passer for instrumentutvikling.
Legg ved tegningen med rustfritt stålkvalitet, renhetskrav, støymål og tilbakeslagsvindu slik at paret kan skjæres og verifiseres.