01

Smiing
Blanksmidd til en nesten nettform slik at tannroten holder en kontinuerlig kornflyt.


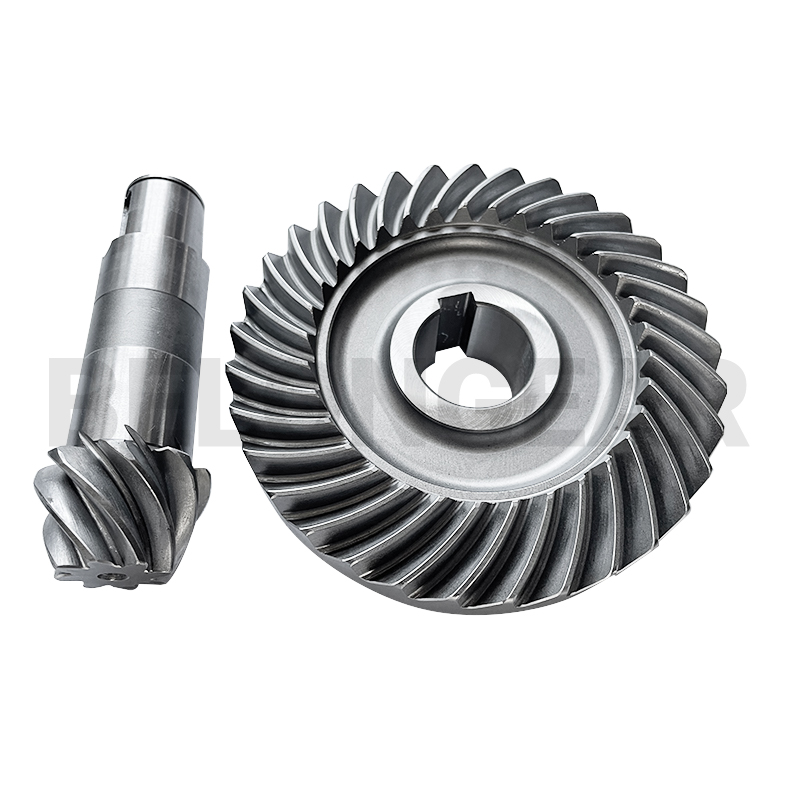
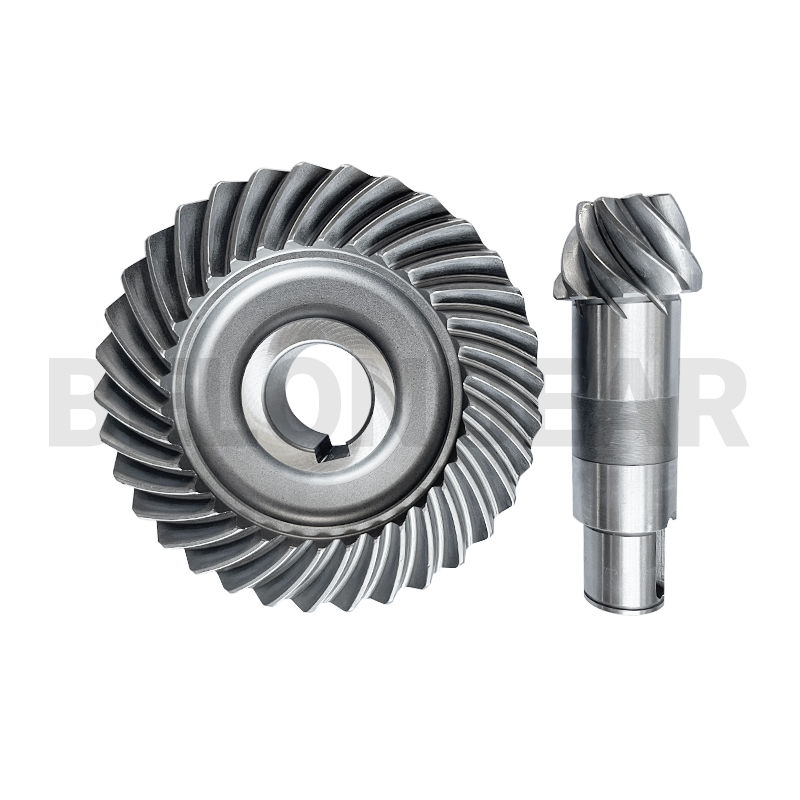

En spiralformet konisk girmotor stabler et rettvinklet konisk trinn foran en spiralformet reduksjon, slik at konisk girparet setter støynivået for hele enheten. Disse DIN 8-settene er overlappet i matchende par for å holde trinnet stille.
Et spiralformet konisk gir defineres like mye av hvordan tannen er ferdigbehandlet som av dimensjonene. Ruten bestemmer oppnåelig nøyaktighet, støy og kostnad, så den avtales før tegningen frigis i stedet for å overlates til verkstedet.
| Rute | Hvordan tannen er ferdig | Valgt når | Begrensning |
|---|---|---|---|
| Gleason lappetDENNE SIDEN | Tennene kuttes, herdes og deretter overlappes i parvise matchende tenner på en Gleason-lapper. Tennene løpes sammen med slipemiddel, slik at det dannes kontakt over hele tannen i stedet for bare der fresemaskinen forlot den. | Stillegående gang ved moderat hastighet; stort volum; den klassiske bil- og girmotorruten. | Sliping korrigerer kontakten, ikke den kuttede tanngeometrien, så den oppnåelige nøyaktigheten stilles inn før herding. |
| Gleason-bakken | Etter herding slipes tannflankene på en Gleason-sliper. Slipingen korrigerer forvrengningen som herdingen etterlater, slik at den ferdige tannen holder seg innenfor en tett profiltoleranse i stedet for å være avhengig av sliping for å redde kontakten. | Høyere hastighet, bedre nøyaktighet og lavere støy enn lapping; ruten for girkasser som går kontinuerlig. | Sliping er et langsommere og dyrere etterbehandlingstrinn, så det velges der nøyaktighet berettiger det. |
| Klingelnberg hardt kutt | Tennene blir grovskjært, myke, herdet og deretter ferdigbehandlet med hardskjæring på en Klingelnberg-maskin. Skjæring av den herdede tannen unngår en separat slipeoperasjon og holder tannoverflaten fri for slipemerker. | Hardbearbeiding der sliping er vanskelig, og for Klingelnberg-systemgeometri. | Det myke grovskjæret må forlate riktig materiale, så grov- og hardskjæring planlegges som én operasjon. |
Verdiene nedenfor kommer fra tegningen for denne varen. Der siden angir et materiale eller en nøyaktighetsgrad, gjentas det her; alt annet bekreftes med deg under tegningsgjennomgangen i stedet for å antas fra katalogen.
| Punkt | Dette produktet | Hvordan det blir bekreftet |
|---|---|---|
| Girtype | Konisk gir og pinjongpar for en spiralformet konisk girmotor | Tegning |
| Nøyaktighet | DIN 8 | Nøyaktighetsrapport |
| Etterbehandling | Lappet som et matchet par | Meshing-rapport |
| Materiale | Settherdende legeringsstål etter tegning | Materialsertifikat |
| Plikt | Transportbånd- og materialhåndteringsgirmotorer | Tegning |
| Leveringsomfang | Matchende par, klar for montering | Meshing-rapport |
Girmotorpar kjøpes i volum, så kostnadsdriverne er forskjellige fra en engangsutskiftning.
Volum rettferdiggjør et dedikert lappeoppsett, som endrer enhetsprisen mer enn noen annen input.
Boring, skulder og monteringsavstand må gjentas fra enhet til enhet, ellers må hver montering monteres for hånd.
Et tett bånd over en produksjonsserie betyr parmatching, ikke bare kutting til toleranse.
Jo roligere kravet er, desto mer koster lapping og inspeksjonstid.
De fleste klager på en spiralformet skråstillingsdrift kommer fra monteringen snarere enn fra tennene. Dette er de tre punktene en montør må kontrollere på maskinen.
Tannen kuttes, herdes og deretter overlappes mot sitt eget tannhjul. Overlapping er det som skaper kontakt over overflaten, slik at det ferdige paret matches i stedet for å være utskiftbart.
Blanksmidd til en nesten nettform slik at tannroten holder en kontinuerlig kornflyt.

Boring, overflater og monteringsskulder dreid; disse blir referenspunktene tennene skjæres og måles fra.

Spiraltenner kuttet på en Gleason-maskin til stigningskjeglen og monteringsavstanden på tegningen.

Karburering, herding og anløping til spesifisert hylsedybde og kjernehardhet.

Borings- og plasseringsdiametre slipes etter herding, slik at giret går nøyaktig i henhold til nullpunktene.

Kilespor, gjenger og borede funksjoner maskinert etter tegning.

Paret er overlappet sammen med slipemiddel, som utvikler kontakt og setter tilbakeslag.

Sett identifikasjon og varmenummer merket slik at det overlappende paret holder seg sammen gjennom pakkingen.

Rengjort, korrosjonsbeskyttet og pakket i innerboks, kartong og trekasse.
Ruten avgjør hvilke kontroller som gjelder. Hvert sett måles på girsenteret, og paret gripes inn, og resultatene utstedes sammen med varene i stedet for å oppbevares internt.

Boring, overflate og monteringsavstand mot tegningen.Dimensjonsrapport

Kjemi og mekaniske egenskaper til råstangen.Materialsertifikat

Overflatehardhet etter herding og anløping.Varmebehandlingsrapport

Kasserdybde og mikrostruktur ved tannen.Varmebehandlingsrapport

Flankeuhet etter sliping, som forårsaker støy.Ruhetsrapport

Tannnøyaktighet og rundløp på girmålesenteret.Nøyaktighetsrapport

Kontaktmønster og tilbakeslag på det monterte paret.Meshing-rapport
Spiralformede koniske gir velges for jevn rettvinklet overføring ved høy hastighet. Belon leverer gir til disse industriene.
 Mat og drikke
 Konstruksjon
 Automasjon
 Metallurgi
Det er nøyaktighetsområdet girmotormarkedet opererer i: tett nok for stillegående drift, oppnåelig i volum med lapping. Tettere graderinger koster mer enn støyfordelen vanligvis rettferdiggjør.
Den utvikler kontaktmønsteret og setter tilbakeslag på paret. Den skjærer ikke tannen på nytt, så skjæregeometrien må være riktig før herding.
Girsettet er uavhengig av utgående akselarrangement; paret er kuttet til tegningen, og akselgrensesnittet forblir hos girmotorbyggeren.
Ved å holde monteringsavstanden og deklarere tilbakeslag per par, og deretter kontrollere kontakten på hvert sett i stedet for å ta prøver.
Send tegningen eller det slitte paret sammen med monteringsavstand og oppgave. Ruten, materialet og nøyaktigheten kan deretter bekreftes mot det maskinen faktisk trenger.